语言选择:


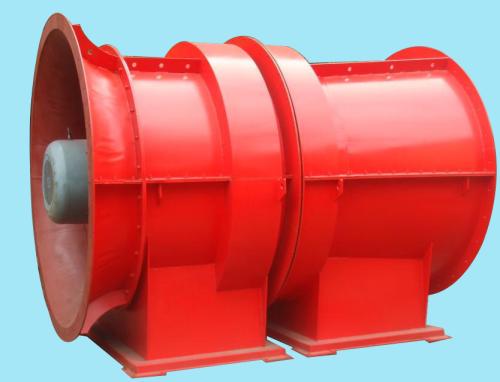
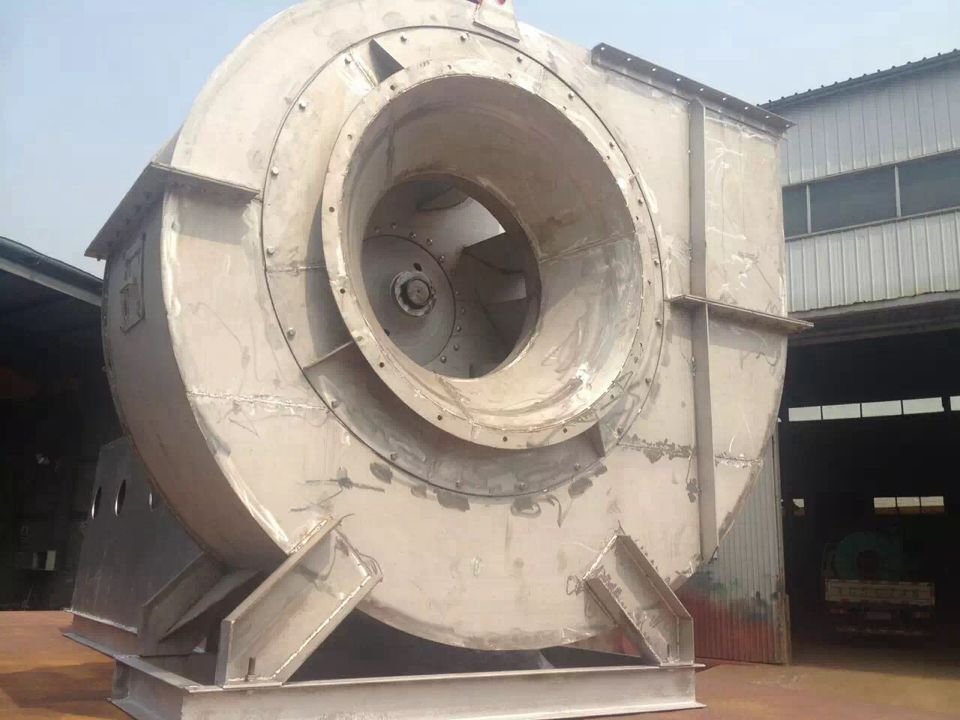
800℃ 需要 310S 这个级别的耐热不锈钢。25% 铬、20% 镍的配比让它在强氧化性烟气中形成稳定氧化膜;同时机壳内衬陶瓷纤维层,把金属壁温压下来,是延长寿命的关键。
800℃ 属于高温区,选材先看能否在长期运行中保持强度、抗氧化和抗蠕变。下表列出这一温度段的主材与配套处理方式。
| 部位 | 材料 / 处理 | 选材理由 |
| 叶轮与机壳 | 06Cr25Ni20(GB/T 4237、GB/T 20878) | 800℃ 下抗氧化与抗蠕变能力较强 |
| 焊接材料 | 耐热不锈钢焊材(ER310 类) | 与母材匹配,抑制高温裂纹 |
| 传动组 | 水冷轴承座 + 强制循环 | 保证轴承工作温度 |
| 隔热 | 机壳内衬 80mm 陶瓷纤维 + 锚固件 | 降低壁温并减少热损失 |
主材为 06Cr25Ni20(310S)耐热不锈钢;具体牌号还需结合介质成分、含尘量与启停频次最终确认。
| 措施 | 做法 | 作用 |
| 内衬锚固 | 不锈钢锚固件固定陶瓷纤维 | 防止内衬脱落堵塞流道 |
| 膨胀缝设计 | 按 800℃ 热伸长量分缝 | 避免内衬因膨胀开裂 |
| 滑动支座 | 导向滑移结构 | 释放机壳大幅膨胀 |
| 焊缝检测 | 关键焊缝做渗透检测 | 排查高温裂纹源 |
烧结机烟气、焙烧炉、玻璃熔窑烟气、冶金环冷机等 700-800℃ 工况。
该温度段多为强氧化性烟气,310S 的 25% 铬、20% 镍成分正是为抗氧化设计。
内衬施工完成后需按升温曲线烘炉,缓慢排湿,防止陶瓷纤维层在首次投运时开裂;运行期间还应定期检查锚固件是否松脱,发现内衬局部脱落要及时修补。
| 标准号 | 名称 | 用途 |
| GB/T 4237 | 不锈钢热轧钢板和钢带 | 不锈钢叶轮与机壳母材 |
| GB/T 20878 | 不锈钢和耐热钢 牌号及化学成分 | 高温牌号成分确认 |
| GB/T 3003 | 耐火纤维及制品 | 内衬隔热层材料与验收 |
| GB/T 1236 | 工业通风机 用标准化风道进行性能试验 | 风量、风压与效率的整机性能试验 |
| GB/T 12777 | 金属波纹管膨胀节通用技术条件 | 热风管道与机壳膨胀补偿件 |
具体机号、风量、风压与电机功率需按实际工况核算,选型时请提供介质温度、成分、含尘量与安装空间。
两者都用于 800℃ 以上高温,310S 靠高镍铬抗氧化,253MA 加了硅、稀土与氮,抗高温蠕变与抗热疲劳通常更好,价格也更高。
含尘高速气流下确实存在脱落风险。需要用不锈钢锚固件固定,并在流道转角处加防冲层,必要时改用浇注料。
钢材从常温升到 800℃ 的伸长量很可观,内衬与机壳如果不留膨胀缝,会在升温阶段产生裂纹,运行后逐步扩大。