语言选择:


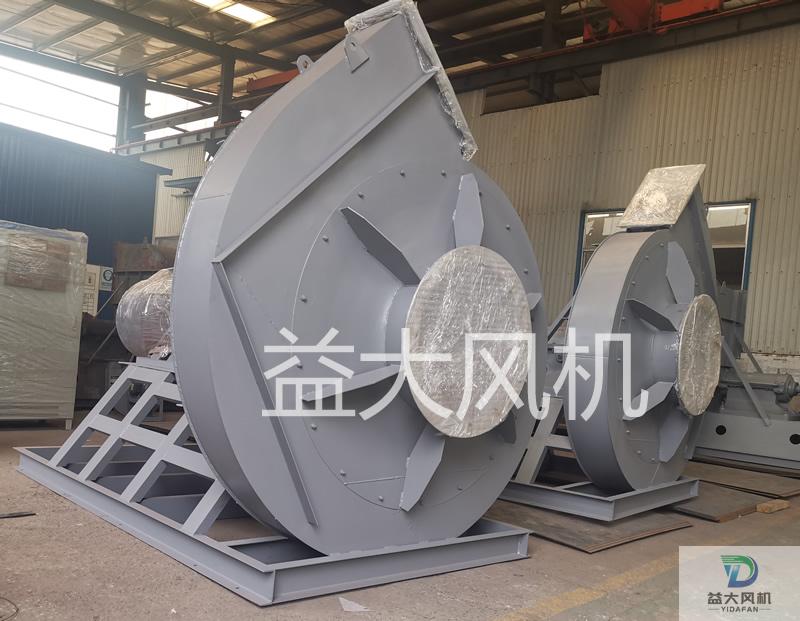
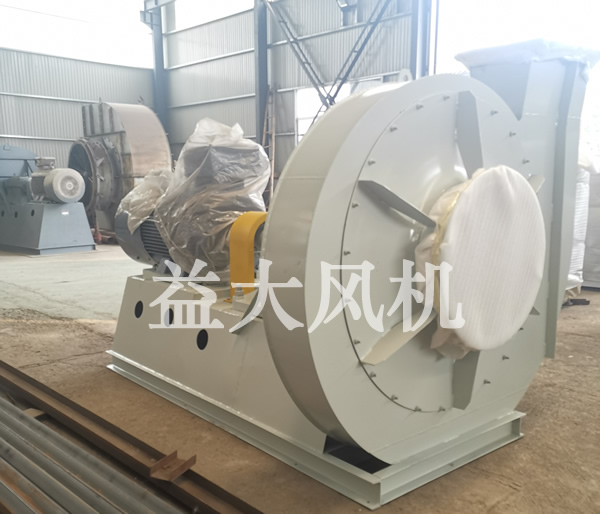
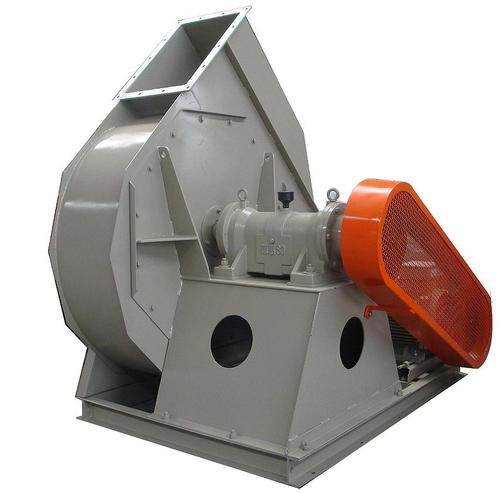
堆焊是最成熟的一类耐磨处理:在易磨损部位熔敷高合金耐磨层,靠硬质相抵抗磨粒切削。它的优势是可以分区处理、局部修复,缺点是热量输入大,必须控制裂纹与变形。
磨损在叶轮上的分布并不均匀,叶片工作面与进风口往往先失效,堆焊应按磨损分布分区布置而不是整体加厚。
| 部位 | 耐磨工艺 | 惯用指标 |
| 叶片工作面 | 高合金粉块堆焊 | 堆焊层硬度常见 HRC 55-62 |
| 叶轮前后盘 | 局部堆焊或贴耐磨板 | 按磨损分布分区处理 |
| 蜗壳 | 可更换耐磨衬板 | NM400、NM500 级别钢板 |
| 进风口 | 堆焊或陶瓷复合 | 承受高风速冲蚀 |
| 主轴 | 表面硬化或不做处理 | 保持韧性与装配精度 |
| 部位 | 耐磨工艺 | 惯用指标 |
| 焊前预热 | 按母材与焊材确定预热温度 | 降低裂纹倾向 |
| 分层堆焊 | 控制单层厚度与层间温度 | 减少残余应力 |
| 焊后缓冷 | 按要求保温缓冷 | 防止堆焊层开裂 |
| 变形控制与平衡复校 | 堆焊后按 G6.3 级校动平衡 | 恢复转子平衡状态 |
| 焊后检查 | 目视加硬度抽检 | 确认堆焊层质量 |
锅炉引风、水泥粉磨、铸造砂处理、砂石破碎、燃煤输送等磨蚀性含尘工况。
堆焊属于易损件工艺,建议按运行小时数建立检修周期,并对衬板等部位采用可更换设计。
堆焊层不是越厚越好,过厚会提高裂纹风险,通常按磨损速率与检修间隔确定厚度。
| 标准号 | 名称 | 用途 |
| GB/T 984 | 堆焊焊条 | 耐磨堆焊焊材选用 |
| GB/T 12444 | 金属材料磨损试验方法 试环-试块滑动磨损试验 | 磨损试验方法 |
| ASTM G65 | 干砂橡胶轮磨损试验 | 磨粒磨损相对耐磨性对比 |
| GB/T 9239.1 / ISO 21940-11 | 机械振动 恒态(刚性)转子平衡品质要求 | 叶轮动平衡等级校验 |
| JB/T 10563 | 一般用途离心通风机 技术条件 | 整机技术条件与出厂验收 |
选型时请提供含尘浓度、颗粒粒径与硬度、进口风速与风量要求,机号与功率按实际工况核算。
必须。堆焊会改变叶片质量分布,应按 GB/T 9239.1(ISO 21940-11)复校平衡,一般用途取 G6.3 级,转速较高或对振动敏感时取 G2.5 级。
只对磨粒磨损成立。冲蚀为主的高风速工况更依赖堆焊层的韧性与结合质量,单纯提高硬度可能带来裂纹风险。
颗粒粗、磨粒磨损为主时堆焊更经济,且可现场局部修复;颗粒细、风速高、冲蚀为主时陶瓷复合或碳化钨喷涂往往更合适。