语言选择:


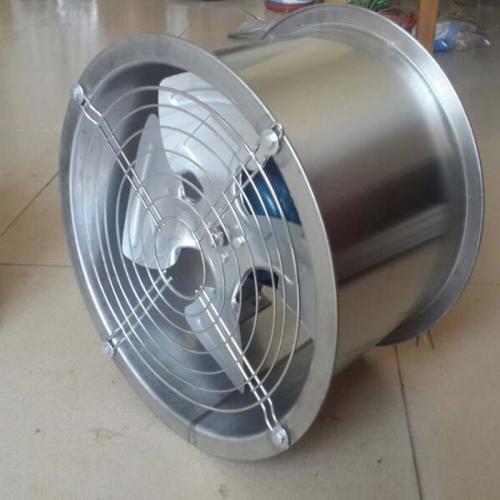
陶瓷复合靠高硬度氧化铝抵抗磨粒切削,硬度远高于堆焊层,缺点是脆性大、对固定方式敏感。设计重点不在陶瓷本身,而在锚固与接缝,避免整块脱落。
衬板适合布置在低风速、正冲角的钝角磨损区,叶轮高速区一般改用堆焊或喷涂,两者常组合使用。
| 部位 | 耐磨工艺 | 惯用指标 |
| 蜗壳内壁 | 氧化铝陶瓷复合衬板 | 氧化铝含量 92%-95% |
| 进风口 | 陶瓷贴片或复合衬板 | 硬度常见 HRA 88-92 |
| 叶轮前盘 | 局部陶瓷复合 | 按磨损分布布置 |
| 管道弯头 | 可更换陶瓷衬板 | 钝角磨损强烈区域 |
| 接缝与边缘 | 树脂或专用胶封闭 | 防止从边缘起剥 |
| 部位 | 耐磨工艺 | 惯用指标 |
| 分块布置 | 按流道形状分块并留缝 | 释放热胀与振动应力 |
| 锚固方式 | 焊接锚固件加粘接层双重固定 | 提高整体可靠性 |
| 粘接层控制 | 控制胶层厚度与固化条件 | 保证粘接强度 |
| 边缘处理 | 边缘加护角或压条 | 避免高速气流从边缘掀起 |
| 检修检查 | 定期敲击检查是否有空鼓 | 及时发现脱落隐患 |
砂石破碎、水泥粉磨、铸造砂处理、陶瓷与玻璃抛光、矿粉输送等细颗粒磨蚀工况。
介质含氟化物时陶瓷玻璃相会被侵蚀,这类工况不宜单靠陶瓷衬板,需要重新评估材质组合。
衬板宜设计为可更换件,检修时按磨损量分块更换,避免整机结构受损。
| 标准号 | 名称 | 用途 |
| GB/T 4340.1 | 金属材料 维氏硬度试验 第1部分 | 涂层与硬化层硬度验收 |
| ASTM G65 | 干砂橡胶轮磨损试验 | 磨粒磨损相对耐磨性对比 |
| GB/T 24186 | 工程机械用高强度耐磨钢板 | 耐磨钢板衬板材质验收 |
| GB/T 1236 | 工业通风机 用标准化风道进行性能试验 | 风量、风压与效率的整机性能试验 |
| GB/T 9239.1 / ISO 21940-11 | 机械振动 恒态(刚性)转子平衡品质要求 | 叶轮动平衡等级校验 |
选型时请提供粉尘粒径、含尘浓度、进口风速与介质温度,机号与功率按实际工况核算。
脱落多发生在接缝与边缘。通过分块留缝、焊接锚固件加粘接层的双重固定、边缘加护角,并定期敲击检查空鼓,可以把脱落风险控制在可接受范围。
纯磨粒磨损条件下氧化铝陶瓷硬度更高、寿命更长;但它不耐冲击与含氟介质,遇到大颗粒冲击或强振动时反而不如堆焊。实际方案常是两者组合使用。
可以,这正是复合衬板的优势。建议按磨损量分块更换,并在设计阶段把常用规格备件纳入清单。